数控折弯加工
以数控折弯机为主力工序,程序化控制滑块行程与保压时间,适合角度一致、批量稳定的常规折弯件。同批工件的角度一致性靠程序与模具双重保证,首件检验通过后批量推进。
- 适用板厚通常0.5至6毫米
- 适合支架、外壳等批量结构件
- 常规批量3至7个工作日交付
下面九项服务覆盖了折弯车间最常接的订单类型。每一项都写清楚它适合什么场景、要注意什么规格、怎么交付——你不需要逐项对照,直接按自己的件找相近的条目,或者在询价时把图纸发来,由我们判断该走哪条工艺路线。拿不准材质或板厚也没关系,评审阶段会一并核对。
以数控折弯机为主力工序,程序化控制滑块行程与保压时间,适合角度一致、批量稳定的常规折弯件。同批工件的角度一致性靠程序与模具双重保证,首件检验通过后批量推进。
面向机箱机柜、设备支架类结构件的常见折弯加工。多刀折弯按图纸顺序安排,先折不干涉的边、后折包住结构的边,控制多道弯之间的累计误差,保证装配孔位对得上。
不锈钢强度高、回弹大,模具与压力参数与碳钢明显不同。我们按材质调整V槽与补偿量,加大折弯半径避免弯裂,成品按表面要求覆膜或垫纸防护,避免划伤影响外观件使用。
铝板软、延展性好,但表面容易被模具压出印痕,且顺纹折弯容易开裂。折弯前确认板材轧制方向,必要时横纹下料;控制模具表面状态与压力,折出的边既成型又不伤面。
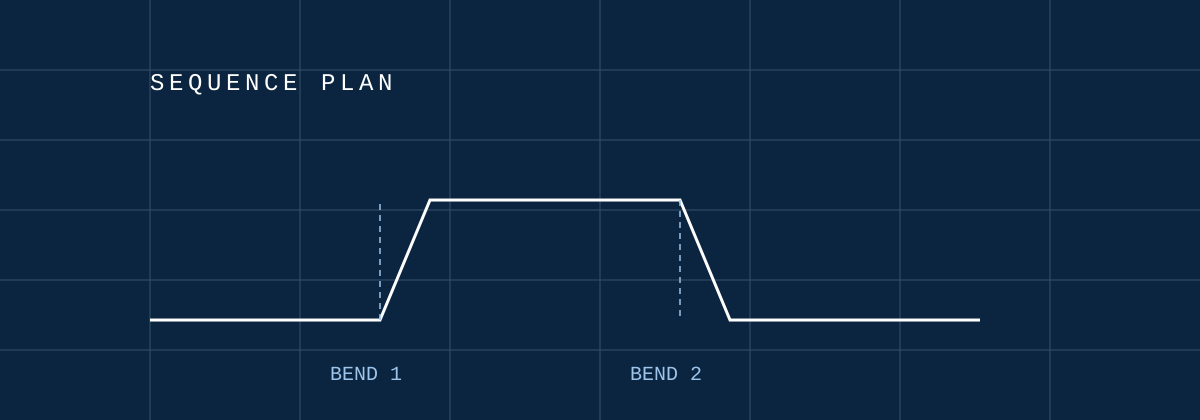
一件多弯、正反折混合的复杂件最考验工序规划。我们按折弯顺序逐刀核对装夹方向与干涉风险,必要时做简易靠模辅助定位,让每一刀都落在准确位置,减少累积偏差。
加强边、翻边、卡扣位的压边工序,能让薄板件的刚度明显提升,是外壳类钣金件常用的成型手段。压边高度与板材延展率相关,过高的翻边会在端部拉裂,评审阶段会给出行得通的高度范围。
大圆弧、整圆类成型在卷板设备上分段成型再校圆。圆径越小、板越厚,需要的道次越多;成品用样板检查圆度,接缝错边控制在图纸要求范围内。
非规则轮廓、常规定位靠不住的异形件,先做简易定位工装,再按工装折弯。工装成本低、制作快,对几十件到几百件的批量最划算,能明显提升件与件之间的一致性。
1至5件打样用于验证展开尺寸与回弹补偿,确认合格后参数直接复用到批量。小批量订单单独排产,不与常规批量挤占机床时间,交期按实际排产如实反馈。
拿不准自己的件该走哪项服务,直接把图纸发到 hello@cmy320.cn,评审阶段会给出工艺建议与参考报价。
联系我们